
Ложемент это внутренний элемент упаковки, геометрия которого повторяет контуры размещаемого изделия. Функциональное назначение такой конструкции выходит за рамки простой подложки: ложемент фиксирует предмет в заданном положении, предотвращает его смещение при транспортировке, принимает на себя динамические нагрузки и распределяет их по площади контакта.
В промышленной логистике и премиальном сегменте упаковки ложементы выполняют одновременно несколько задач от чисто утилитарной защиты до формирования эстетики вскрытия упаковки.
Ложемент как основа защитной упаковки
Корректно спроектированный ложемент учитывает не только габариты изделия, но и расположение центра тяжести, конфигурацию выступающих элементов, чувствительность поверхности к абразивному воздействию и условия логистической цепи. Для электронных компонентов критичны электростатические разряды, для оптики вибрационные нагрузки, для тяжёлых механических узлов ударные перегрузки при погрузочно-разгрузочных операциях.
Современный подход к изготовлению ложементов начинается с анализа этих факторов и лишь затем переходит к выбору материала и технологии формообразования.
Современное производство ложементов оперирует широким спектром материалов: от традиционного пенополиуретана и вспененного полиэтилена до высокотехнологичных композитов на основе этиленвинилацетата с функциональными покрытиями.
Выбор конкретного решения диктуется балансом между требуемым уровнем защиты, массогабаритными ограничениями, условиями эксплуатации и бюджетом проекта.
Вакуумформование и термоформование в производстве ложементов
Термоформование это группу технологий, объединённых общим принципом: плоский полимерный лист нагревается до состояния пластичности, после чего ему придаётся форма с помощью механического усилия, вакуумного давления или их комбинации. В контексте изготовления ложементов наибольшее распространение получило вакуумное термоформование, при котором разогретый лист укладывается поверх матрицы и притягивается к её поверхности за счёт разрежения, создаваемого под формой.
Этапы процесса вакуумформования
Процесс вакуумформования начинается с равномерного нагрева экструдированного полимерного листа. Температура нагрева подбирается индивидуально для каждого материала: для ABS оптимальный диапазон составляет 160–180 °C, для полипропилена 150–170 °C, для полистирола 120–140 °C. После достижения необходимой пластичности лист быстро переносится на формовочный стол и прижимается к матрице.
Вакуумный насос откачивает воздух из полости под листом, и атмосферное давление прижимает размягчённый материал к поверхности формы, воспроизводя все её неровности с высокой точностью.
Ключевое преимущество вакуумформования перед инжекционным литьём заключается в существенно более низкой стоимости оснастки и сокращённых сроках подготовки производства. Форма для вакуумформования может быть изготовлена из алюминия, эпоксидной смолы или даже дерева, что делает технологию экономически целесообразной не только для серийного производства, но и для мелкосерийных партий и единичных заказов.
Допуски при вакуумформовании достигают ±0,005 дюйма, что достаточно для большинства задач автоматизированной загрузки и разгрузки ложементов в роботизированных линиях.
Материалы, применяемые в вакуумформовании ложементов
Материалы, применяемые в вакуумформовании ложементов, включают ударопрочный ABS, высокомолекулярный полиэтилен, ударопрочный полистирол и полипропилен. ABS ценится за сочетание жёсткости и ударной вязкости, HDPE обеспечивает химическую стойкость и антистатическую защиту, а полипропилен отличается низкой плотностью и устойчивостью к многократным циклам эксплуатации.
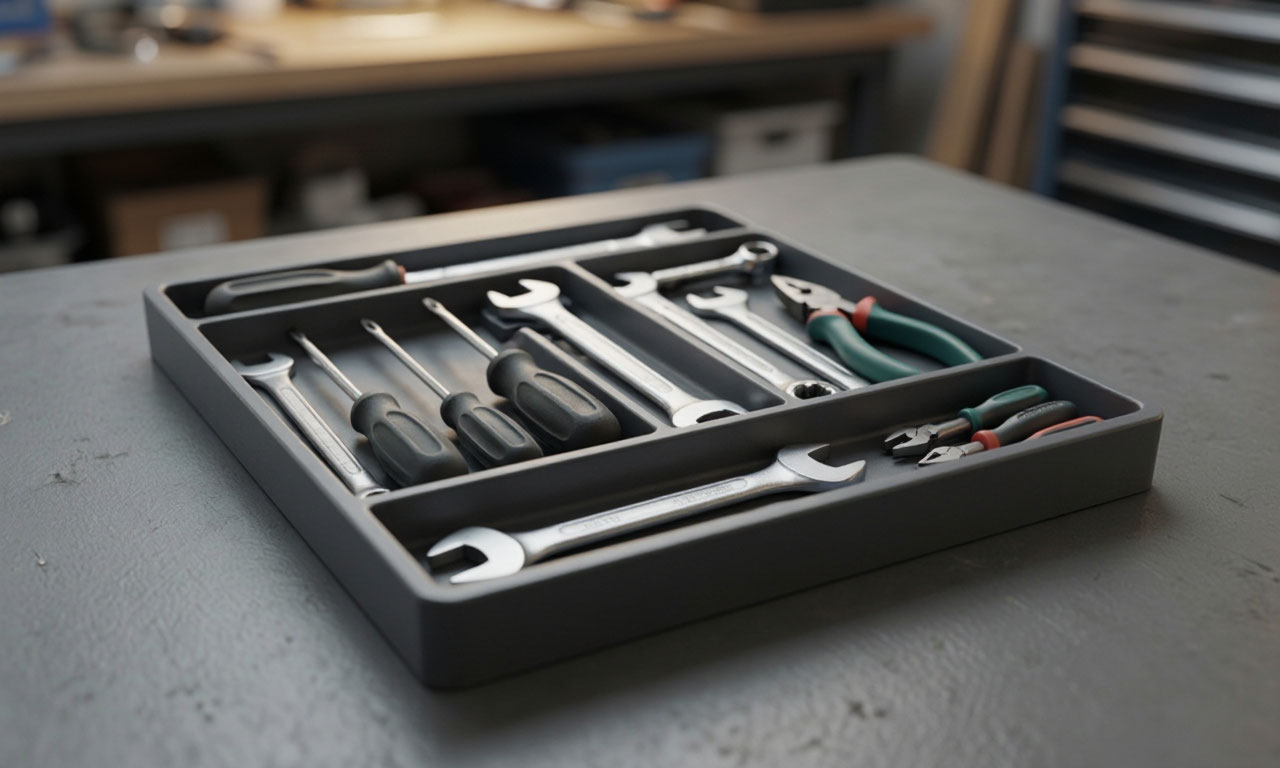
Для особо ответственных применений используется двухслойный материал ABS-TPU, в котором жёсткая основа ABS дополнена износостойким покрытием из термопластичного полиуретана, предотвращающим порезы от острых кромок упакованных деталей.
| Материал | Технология формообразования | Ключевое свойство | Температурный режим | Типовая область применения |
|---|---|---|---|---|
| ABS | Вакуумформование | Сочетание жёсткости и ударной вязкости | 160–180 °C | Ложементы общего назначения |
| ABS-TPU (двухслойный) | Вакуумформование | Износостойкое покрытие, защита от порезов | 160–180 °C | Особо ответственные применения |
| Высокомолекулярный полиэтилен (HDPE) | Вакуумформование | Химическая стойкость, антистатическая защита | Индивидуальный подбор | Промышленная упаковка |
| Полипропилен | Вакуумформование | Низкая плотность, стойкость к многократным циклам | 150–170 °C | Многоразовые ложементы |
| Ударопрочный полистирол | Вакуумформование | Технологичность и стабильная геометрия | 120–140 °C | Серийная упаковка |
| EVA-пенополиуретан | Контурная укладка, лазерный раскрой | Эластичность, ударная вязкость | Термическая стабильность в рабочих диапазонах | Инструментальные наборы, электроника |
| Сшитый пенополиэтилен | Комбинированные конструкции | Структурная жёсткость, базовая амортизация | Индивидуальный подбор | Тяжёлые изделия, оружейные кейсы |
EVA-пенополиуретан? Свойства и применение
Этиленвинилацетат (EVA) это сополимер этилена и винилацетата, который благодаря своей ячеистой структуре демонстрирует уникальный комплекс физико-механических свойств. Этот материал сочетает эластичность с высокой ударной вязкостью, устойчивость к многократному сжатию с износостойкостью, а также сохраняет рабочие характеристики в широком диапазоне температур.
В производстве ложементов EVA применяется как в чистом виде, так и в комбинации с другими вспененными материалами, где выполняет функцию контактного или декоративного слоя.
Амортизационные свойства EVA-пенополиуретана обеспечиваются закрытоячеистой структурой, которая при деформации равномерно распределяет ударную нагрузку по всему объёму материала. В отличие от открытоячеистых пен, EVA практически не впитывает влагу, что делает его пригодным для эксплуатации в условиях повышенной влажности. Плотность материала варьируется в диапазоне от 60 до 200 кг/м³, что позволяет подбирать оптимальный баланс между весом ложемента и его несущей способностью.
При изготовлении ложементов для инструментальных наборов и оружейных кейсов EVA-пенополиуретан часто используется в комбинации с пенополиэтиленом. EVA формирует верхний контактный слой с приятной тактильной текстурой, а пенополиэтилен обеспечивает базовую структурную жёсткость и амортизацию.
Такое сочетание позволяет получить визуально привлекательный ложемент с высокими защитными характеристиками при умеренной массе. Для премиальных упаковок электроники EVA-пена может быть подвергнута дополнительной обработке тиснению, перфорации или кашированию декоративными материалами.
Технологически EVA-пенополиуретан хорошо поддаётся механической обработке: резке, фрезерованию, лазерной резке. При этом материал не крошится и не образует токсичных продуктов разложения при нагреве до рабочих температур. Термическая стабильность EVA позволяет применять его в конструкциях, подвергающихся периодической тепловой нагрузке например, в ложементах для хранения и транспортировки аккумуляторных батарей и электронных модулей.
Контурная укладка и раскрой материала
Контурная укладка это процесс формирования углублений в листовом материале, геометрия которых точно соответствует проекции размещаемых объектов на плоскость ложемента. Точность контурной укладки определяет качество фиксации изделия: зазоры между стенками углубления и поверхностью предмета должны быть минимальными, но достаточными для беспрепятственного извлечения без приложения избыточных усилий.
Оптимальная величина зазора обычно составляет 0,5–1,5 мм в зависимости от материала ложемента и массы изделия.
Раскрой материала для ложементов выполняется преимущественно на лазерных станках с ЧПУ, что обеспечивает высокую скорость обработки и возможность воспроизведения контуров практически любой сложности. Лазерный луч не оказывает механического воздействия на мягкие и легко деформируемые вспененные материалы, что исключает смятие кромок и образование неровностей.
Мощность лазера и скорость резки подбираются индивидуально для каждого материала и его толщины: для листов EVA толщиной 10–50 мм применяются лазеры мощностью 60–150 Вт с фокусирующей линзой, обеспечивающей минимальную ширину реза.
Альтернативным методом раскроя является использование режущих плоттеров с тангенциальными ножами, которые обеспечивают высокую точность позиционирования и чистоту кромки.
Плоттерная резка предпочтительна для материалов, чувствительных к термическому воздействию, а также в тех случаях, когда требуется получить кромку с минимальной зоной термического влияния. Для серийного производства ложементов из гофрокартона и микрогофрокартона применяется высечка штанцформами метод, обеспечивающий высокую производительность при относительно невысокой стоимости оснастки.
При раскрое многослойных ложементов важно учитывать направление укладки слоёв и их взаимное позиционирование. Для конструкций с несколькими уровнями раскрой каждого слоя выполняется отдельно, а сборка производится с использованием клеевых составов или механических фиксаторов. Точность совмещения слоёв по контуру критична для обеспечения плавности переходов между уровнями и предотвращения образования ступенек, которые могут повредить поверхность изделия.
Амортизационные свойства и инженерный расчёт защиты
Амортизационные свойства ложемента определяются способностью материала поглощать энергию удара и рассеивать её без передачи на защищаемое изделие. Ключевыми параметрами, характеризующими амортизацию, являются коэффициент восстановления, динамическая жёсткость и максимальное ускорение, возникающее при ударной нагрузке. Для инженерного расчёта защиты используется модель, в которой ложемент рассматривается как упруго-демпфирующий элемент, работающий на сжатие при ударе.
Материалы с закрытоячеистой структурой, такие как EVA и сшитый пенополиэтилен, демонстрируют нелинейную зависимость напряжения от деформации. На начальном этапе сжатия материал деформируется упруго, затем наступает фаза плато, в которой напряжение остаётся практически постоянным при значительном увеличении деформации.
Эта особенность позволяет ложементу поглощать большое количество энергии при относительно небольшом пиковом усилии, что особенно важно для защиты хрупких изделий. После снятия нагрузки материал восстанавливает форму, сохраняя амортизационные характеристики при многократных циклах нагружения.
Толщина ложемента подбирается исходя из массы изделия, ожидаемой высоты падения и допустимого уровня перегрузки. Эмпирическое правило гласит: для защиты электронных компонентов массой до 5 кг при высоте падения до 1 метра достаточна толщина EVA-пенополиуретана 20–30 мм.
Для более тяжёлых изделий или повышенных требований к ударной стойкости толщина увеличивается пропорционально, а в конструкцию могут вводиться дополнительные слои с различной плотностью, работающие как каскадная система амортизации.
Каширование и защитные вставки
Каширование это процесс нанесения декоративного или функционального слоя на поверхность ложемента. Технология позволяет решить две задачи одновременно: придать ложементу презентабельный внешний вид и улучшить его эксплуатационные характеристики. Наиболее распространёнными материалами для каширования являются:
- дизайнерская бумага;
- микрогофрокартон;
- переплётный картон;
- текстильные материалы бархат, велюр, искусственная замша.
Каширование выполняется методом горячего или холодного ламинирования с использованием клеевых составов на водной или растворительной основе. Для ложементов из EVA-пенополиуретана применяется предварительная обработка поверхности праймером, обеспечивающим адгезию клея к гладкой поверхности пены. Декоративный слой не только улучшает внешний вид, но и выполняет защитную функцию: предотвращает абразивный износ поверхности ложемента при многократных циклах укладки и извлечения изделия.
Защитная вставка как самостоятельный элемент конструкции применяется в тех случаях, когда требуется обеспечить дополнительную локальную защиту наиболее уязвимых участков изделия. Вставка может быть выполнена в виде съёмного модуля из материала повышенной плотности, который устанавливается в углубление ложемента и принимает на себя контактную нагрузку. Для хрупких изделий сложной формы защитные вставки проектируются индивидуально, с учётом распределения напряжений в точках контакта.
В премиальном сегменте упаковки кашированные ложементы часто используются как самостоятельный элемент дизайна. Сочетание различных текстур гладкой поверхности дизайнерского картона и мягкого бархата в углублениях создаёт визуальный контраст и подчёркивает ценность содержимого. Для ювелирных изделий и часов применяются ложементы с кашировкой атласными тканями, при этом углубления выполняются с минимальными допусками для точной фиксации изделия в заданном положении.
Антистатическое покрытие и защита электроники
Электростатические разряды представляют серьёзную угрозу для чувствительных электронных компонентов при транспортировке и хранении. Накопление статического заряда на поверхности упаковочного материала может привести к пробою полупроводниковых структур, деградации характеристик микросхем и выходу из строя готовых изделий. Антистатическое покрытие ложементов решает эту проблему путём придания поверхности материала свойств, обеспечивающих контролируемый отвод заряда.
Технология антистатической обработки EVA-пенополиуретана основана на нанесении тонкого диссипативного слоя, который не нарушает амортизационные свойства основы. Покрытие создаёт непрерывную проводящую сеть на поверхности материала, обеспечивая стабильное удельное сопротивление в диапазоне 10⁶–10⁹ Ом/кв. Такой уровень сопротивления достаточен для медленного и безопасного рассеивания заряда без риска искрообразования, который возникает при использовании чисто проводящих материалов.
Существует два принципиально разных подхода к приданию EVA-пене антистатических свойств:
- Введение антистатических добавок непосредственно в состав материала на стадии вспенивания. Такие добавки мигрируют к поверхности и формируют диссипативный слой естественным образом.
- Нанесение функционального покрытия на готовое изделие. Покрытие обеспечивает более стабильные характеристики, не зависящие от влажности и количества циклов сжатия, и позволяет обрабатывать ложементы сложной геометрии с равномерным распределением диссипативного слоя по всей поверхности.
Соответствие ложементов требованиям стандарта IEC 61340 подтверждается лабораторными испытаниями, в ходе которых измеряется поверхностное сопротивление, время рассеивания заряда и стабильность характеристик после многократных циклов нагружения. Для критичных применений рекомендуется периодическая проверка антистатических свойств в процессе эксплуатации, поскольку некоторые типы покрытий могут терять эффективность при загрязнении поверхности или механическом износе.
Советы по выбору и заказу ложементов
Выбор материала для ложемента определяется совокупностью факторов, среди которых определяющими являются масса и габариты изделия, условия транспортировки, требуемый уровень защиты и бюджет. Для лёгких хрупких изделий ювелирных украшений, оптических приборов, медицинского инструмента оптимальным решением является EVA-пенополиуретан средней плотности с кашировкой бархатом или дизайнерской бумагой.
Такое сочетание обеспечивает мягкую фиксацию, презентабельный внешний вид и достаточную амортизацию при невысокой массе ложемента.
Для тяжёлых изделий промышленного инструмента, оружейных кейсов, электронных блоков рекомендуется комбинированная конструкция с основанием из пенополиэтилена повышенной плотности и верхним слоем из EVA. Пенополиэтилен принимает на себя основную ударную нагрузку, тогда как EVA формирует контактную поверхность с оптимальными фрикционными свойствами. В таких конструкциях целесообразно предусматривать усиленные вставки в зонах максимального контакта с изделием.
При заказе ложементов важно предоставить производителю максимально полную информацию об изделии:
- не только габаритные размеры, но и расположение центра тяжести;
- наличие выступающих элементов;
- чувствительность поверхности к царапинам;
- давление, допустимое в точках контакта.
Если изделие имеет сложную пространственную форму, рекомендуется изготовить прототип ложемента и провести испытания на устойчивость к вибрации и удару до запуска серийного производства. Такой подход позволяет выявить проблемные зоны и скорректировать конструкцию на ранней стадии, избежав затрат на переделку оснастки.
Контроль качества и испытания готовых ложементов
Качество готового ложемента оценивается по нескольким критериям, главными из которых являются точность геометрии, равномерность толщины стенок и стабильность амортизационных характеристик. Геометрический контроль выполняется с помощью координатно-измерительных машин или оптических сканеров, позволяющих сравнить фактические размеры ложемента с проектной моделью.
Допуск на геометрию зависит от назначения изделия: для ложементов, используемых в автоматизированных линиях, отклонения не должны превышать ±0,2 мм, тогда как для ручной укладки допустимы отклонения до ±1 мм.
Испытания амортизационных свойств проводятся методом свободного падения с заданной высоты с регистрацией ускорения, возникающего на защищаемом изделии. Для этого используется акселерометр, устанавливаемый на макете изделия, и система сбора данных, фиксирующая пиковые перегрузки.
Полученные значения сравниваются с допустимым уровнем, определяемым требованиями к транспортировке конкретного типа продукции. Испытания проводятся как минимум для трёх образцов ложементов, что позволяет оценить воспроизводимость характеристик от партии к партии.
Для ложементов, предназначенных для защиты электроники, обязательным этапом контроля является проверка антистатических свойств. Измерение поверхностного сопротивления выполняется с помощью специальных зондов, устанавливаемых в нескольких точках поверхности ложемента. Стабильность покрытия оценивается после проведения серии циклов сжатия и увлажнения, имитирующих реальные условия эксплуатации.
Ложементы, не соответствующие требованиям по антистатической защите, отбраковываются или направляются на повторную обработку.
Заключительные рекомендации по проектированию ложементов
Проектирование ложемента начинается с анализа логистической цепи, в которой будет использоваться упаковка. Количество перевалок, вид транспорта, высота возможного падения и температурный режим транспортировки эти факторы определяют требования к прочностным и амортизационным характеристикам конструкции.
Для мультимодальных перевозок с большим количеством перегрузок целесообразно закладывать повышенный запас прочности, увеличивая толщину амортизационного слоя на 20–30% относительно расчётного минимума.
При проектировании ложементов для многократного использования необходимо учитывать усталостные характеристики материала. Вспененные полимеры со временем теряют упругость, что проявляется в остаточной деформации после снятия нагрузки. Для конструкций, рассчитанных на длительный срок службы, рекомендуется выбирать материалы с повышенной плотностью и закрытоячеистой структурой, а также предусматривать возможность замены амортизационных вставок без демонтажа всего ложемента.
Эстетическая составляющая упаковки не должна идти в ущерб защитным свойствам. Декоративное каширование, улучшающее внешний вид ложемента, не должно существенно снижать его амортизационные характеристики.
Оптимальным решением является использование тонких декоративных материалов с минимальным влиянием на упругие свойства основания. При этом клеевой слой должен сохранять эластичность в течение всего срока эксплуатации, чтобы не становиться источником растрескивания и отслоения декоративного покрытия.
Основные выводы для практического применения
Ложемент перестаёт быть простой прокладкой и превращается в инженерное изделие, когда его характеристики рассчитываются под конкретную логистическую задачу.
Вакуумформование и термоформование обеспечивают точную геометрию и экономичную оснастку, EVA-пенополиуретан и сшитый пенополиэтилен формируют амортизационный контур, контурная укладка и раскрой материала задают точность посадки изделия, а каширование, защитная вставка и антистатическое покрытие дополняют конструкцию функциональными и презентационными свойствами.
Сбалансированное сочетание перечисленных технологий и материалов позволяет получить упаковочное решение, в котором амортизационные свойства, геометрическая точность и внешний вид работают как единая система, обеспечивая сохранность изделия на всём пути от производственной линии до конечного потребителя.